English

La contradicción central del teñido de hilos envasados: de dónde viene la uniformidad y dónde se pierde
El objetivo del teñido de hilo en paquetes se puede resumir en una oración: hacer que el licor de tinte alcance cada superficie de fibra en el paquete de hilo de la manera más consistente posible. Sin embargo, la estructura geométrica del paquete en sí crea una contradicción inherente: a medida que el licor de tinte penetra desde la capa exterior a la capa interior, la resistencia cambia, el caudal cambia y la concentración de tinte cambia a medida que las fibras adsorben el tinte. La uniformidad no está presente de forma natural; debe ser “fabricada” activamente mediante el proceso.
El primer factor que determina la uniformidad es la trayectoria de penetración del licor de tinte a través del paquete. Si la distribución de la densidad de bobinado del paquete de hilo es inconsistente, el licor de teñido fluye lentamente en áreas densas y rápidamente en áreas sueltas, y el tiempo de teñido en diferentes regiones será diferente. La diferencia de color a menudo no es un problema del tinte en sí, sino el resultado del fluido “que viaja en diferentes longitudes y a diferentes velocidades” Por lo tanto, la consistencia de la densidad del bobinado es el primer requisito físico para la uniformidad del teñido.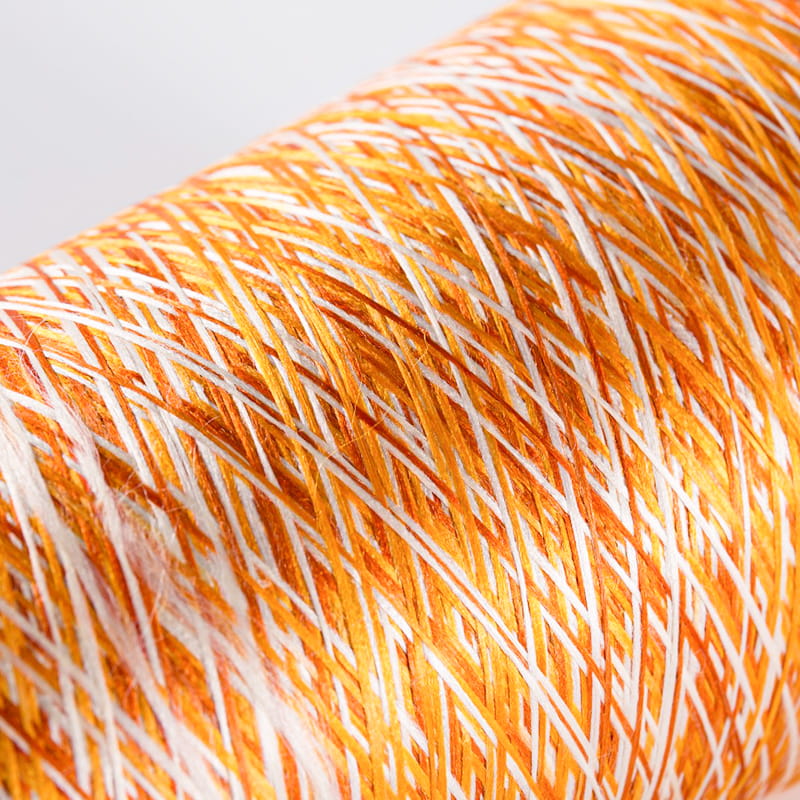
El segundo factor es la coincidencia entre la tasa de absorción de tinte y la tasa de circulación del licor de tinte. El tinte tarda un tiempo en transferirse del licor de tinte a la fibra. Si la tasa de absorción del tinte es demasiado rápida en relación con la tasa de circulación del licor de tinte, el tinte puede ser adsorbido en gran medida por las fibras externas antes de llegar a las partes profundas del paquete, lo que provoca un efecto “exterior oscuro, interior claro”. Controlar la velocidad de calentamiento y ajustar la dirección de circulación del licor de tinte —alternar la circulación hacia adelante y hacia atrás es una estrategia común— alarga esencialmente la ventana de tiempo para que el tinte llegue a todas las superficies de las fibras, lo que permite que el proceso de adsorción se desarrolle de manera uniforme.
El tercer factor son las diferencias microestructurales entre las propias fibras. Incluso si la distribución del licor de tinte es completamente uniforme, diferentes fibras aún pueden diferir en su capacidad de adsorción de tinte. Estas diferencias pueden provenir de la cristalinidad de la fibra, la orientación o el estado de la superficie, o de un historial térmico inconsistente en procesos anteriores. Por lo tanto, el límite de uniformidad del teñido está determinado en parte por la estructura de la fibra incluso antes de que comience el teñido.
Al observar estos tres factores juntos, la lógica de control de calidad del teñido de hilo en paquetes se vuelve clara: la densidad del paquete determina “si el camino es el mismo”, la circulación y el calentamiento determinan “si hay suficiente tiempo” y la consistencia de la fibra determina “si las fibras en diferentes posiciones responden al licor de teñido de la misma manera” Cualquier desviación en cualquier enlace se amplificará en la diferencia de color final.
-
Envíenos un correo electrónico
Wendy@forlandchina.com
-
Encuéntranos
No. 199, Hufa Road, Nanqiao, Fengxian, Shanghái, China
-
Centro de soporte 24 horas al día, 7 días a la semana
Teléfono: +86-15801865178
WhatsApp: +86-15801865178
-
Copyright© Forland Industrial Co., Ltd. Todos los derechos reservados.